Artykuł sponsorowany
Z jakich modułów składa się ciąg do łączenia i nanoszenia powłok na folie
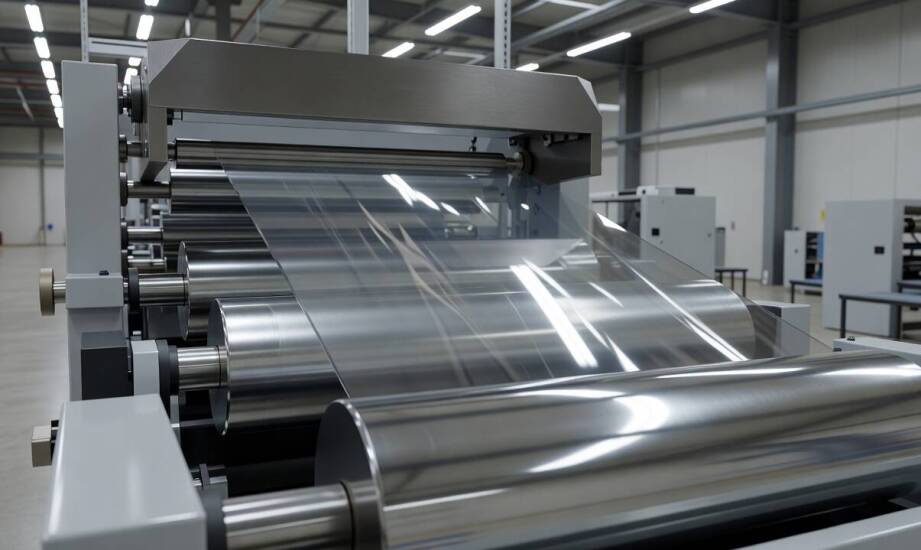
Ciąg technologiczny do łączenia materiałów i nanoszenia powłok tworzy zaawansowany układ zsynchronizowanych sekcji roboczych. Zespół ten dzieli się na precyzyjnie określone strefy funkcjonalne, które odpowiadają za rozwijanie materiału z roli, nanoszenie warstwy łączącej, docisk wstęg oraz szybkie chłodzenie gotowego laminatu. Nowoczesna produkcja wielowarstwowych folii opakowaniowych wymaga bezbłędnej współpracy każdego z tych modułów. Odpowiednia konfiguracja maszyny decyduje o stabilności biegu wstęgi oraz maksymalnej trwałości połączenia na granicy łączonych materiałów. Uszkodzenia na którymkolwiek z początkowych etapów nieuchronnie przenoszą się na kolejne sekcje, psując strukturę całej partii produktu. Zrozumienie budowy głównej linii produkcyjnej pozwala skutecznie zapobiegać powstawaniu pęcherzy, zmarszczeń czy problemów z brakiem odpowiedniej adhezji.
Przygotowanie materiału w strefie odwijania i prowadzenia wstęgi
Każdy proces powlekania lub łączenia wielu warstw rozpoczyna się od prawidłowego wprowadzenia materiału bazowego do maszyny. Odwijak odgrywa kluczową rolę w utrzymaniu stałego napięcia rozwijanej folii, papieru lub aluminium. Mechanizm ten zapobiega niekontrolowanemu marszczeniu się struktury i jej nadmiernemu rozciąganiu przed wejściem podłoża do głównych modułów roboczych. Prawidłowe podanie surowca stanowi fundament dla całego dalszego cyklu obróbki.
Wraz ze zmniejszaniem się średnicy zwoju na odwijaku, maszyna musi płynnie dostosowywać siłę hamowania, aby utrzymać identyczny naciąg. Tensometry stale mierzą wartość siły wzdłużnej działającej na materiał, a regulatory naprężenia natychmiast korygują ustawienia napędów. Równolegle pracują zaawansowane systemy prowadzenia krawędzi, które na bieżąco analizują i poprawiają położenie wstęgi w osi poprzecznej. Ciągła korekta naciągu i ścieżki biegu przygotowuje podłoże do równomiernego przyjęcia powłoki, znacznie obniżając ryzyko defektów powstających w strefie ściskania. Usunięcie jakichkolwiek luzów naprężeniowych gwarantuje, że podłoże dotrze do zespołu powlekającego w formie idealnie płaskiej taśmy.
Różnice między ekstruzją a laminacją i rola sekcji utrwalających
Budowa dalszych stref zależy bezpośrednio od wybranej metody łączenia materiałów. W procesie powlekania ekstruzyjnego głównym elementem jest wytłaczarka, która podaje cienką warstwę stopionego polimeru, na przykład polietylenu. Gorąca struga tworzywa trafia między łączone nośniki i pod wpływem ogromnego nacisku walca dociskowego doprowadza do silnej adhezji mechanicznej. Z kolei laminacja adhezyjna opiera się na zastosowaniu niezależnego kleju rozprowadzanego bezpośrednio na podłożu. Technologia ta wymusza integrację rozbudowanych sekcji suszenia, które muszą skutecznie odparować rozpuszczalnik przed momentem ostatecznego złączenia dwóch wstęg.
Obie metody wymagają odpowiedniego przygotowania powierzchni materiału w celu poprawy jego zwilżalności. Stacja koronowania zwiększa napięcie powierzchniowe folii do przedziału 40–54 dyn/cm, wprowadzając na jej powierzchnię utlenione grupy funkcyjne. Wymagany poziom obróbki wyładowaniami koronowymi zależy zawsze od rodzaju materiału oraz specyfiki danej aplikacji, dlatego dokładną wartość dawkowania energii dobiera się wyłącznie na drodze testów produkcyjnych. Dopiero po odpowiedniej aktywacji surowiec może zostać trwale połączony z powłoką.
Przechodząc od podstawowej budowy linii do zaawansowanych procesów utrwalania, należy zwrócić uwagę na systemy chłodzące. Walce typu chill roll natychmiast odbierają ciepło ze stopionego polimeru po wyjściu ze strefy docisku. Narzędzia te mrożą strukturę powłoki polimerowej i nadają jej docelową gładkość lub zadaną teksturę. Przemysłowe linie do laminacji i powlekania wykorzystują precyzyjnie kontrolowane układy regulacji temperatury, które gwarantują idealną powtarzalność grubości wyrobu. Dystrybutorzy sprzętu dla branży tworzyw, tacy jak Italexpol, dostarczają maszyny, w których strefy grzewcze, dociskowe i chłodnicze tworzą w pełni zsynchronizowany mechanizm. Precyzyjna koordynacja tych układów pozwala uzyskać wyrób o wysokiej barierowości.
Jakość finalnego laminatu opakowaniowego zawsze zależy od spójności całego układu, a nie od parametrów wyizolowanego elementu. Skrupulatna kontrola naprężenia podłoża, utrzymanie optymalnej temperatury na poszczególnych cylindrach oraz dbałość o najwyższą czystość wstęgi warunkują sukces całego procesu produkcyjnego. Odchylenia na etapie odwijania, aktywacji koronowej czy nakładania warstwy wiążącej nieuchronnie skutkują osłabieniem adhezji w gotowym wyrobie. Stabilność i przewidywalność pracy wszystkich modułów pozwala utrzymać pożądaną gramaturę folii wielowarstwowej, co ostatecznie decyduje o technicznej wartości opakowania.
Kategorie artykułów
Polecane artykuły
Kiedy problem z pelletem wynika z paliwa, a kiedy z ustawień kotła
Całodobowe wsparcie drogowej pomocy – co obejmuje oferta firmy?
Dlaczego lokalizacja studzienki wodomierzowej w Krzeszowicach wpływa na odczyt, serwis i bezpieczeństwo instalacji