Artykuł sponsorowany
Jak ustawienie giętarki CNC wpływa na powtarzalność drucianych detali w serii
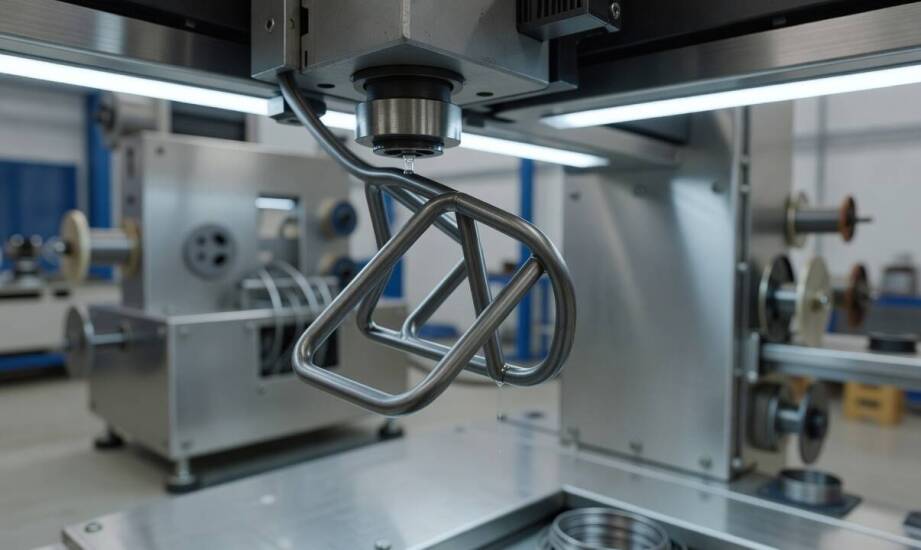
Ten sam rysunek techniczny drucianego detalu potrafi wygenerować skrajnie różne wyniki w serii produkcyjnej, gdy modyfikacji ulega program, zużywa się narzędzie robocze albo zmienia się kolejność formowania na maszynie. Odchylenia wymiarowe pojawiają się często nawet przy wykorzystaniu identycznego materiału i zachowaniu nominalnych ustawień maszyny. Prowadzi to do powstawania braków lub wymusza wprowadzanie kosztownych poprawek w trakcie trwania zlecenia. Utrzymanie rygorystycznych tolerancji wymaga głębokiego zrozumienia mechaniki procesu, w którym obrabiarka numeryczna interpretuje surowe dane z projektu i przekłada je na fizyczny ruch układów wykonawczych.
Przeczytaj również: Wpływ lamp solarnych na atmosferę i klimat w ogrodzie
Przekład danych z rysunku na kinematykę giętarki CNC
Nowoczesna giętarka zamienia dwuwymiarowe dane z rysunku technicznego lub modele CAD na precyzyjnie skoordynowane ruchy osi, promień gięcia i pozycję punktu startowego detalu. Oprogramowanie maszyny konwertuje intencję projektanta na kod zrozumiały dla sterownika. Operator wprowadza do systemu bazowe zmienne, takie jak kąty wektorów, długości odcinków prostych pomiędzy zagięciami oraz docelowe promienie. Na tej podstawie układ sterowania generuje kod zarządzający ruchem podajnika, głowicy gnącej oraz osi obrotowej drutu. Mechanika całego procesu opiera się na posuwie wzdłuż osi materiału, zagięciu na zadanym kopycie oraz rotacji przestrzennej. Współdziałanie tych trzech stopni swobody pozwala kształtować skomplikowane formy trójwymiarowe z jednego odcinka surowca.
Przeczytaj również: Jak przygotować program wyjazdu motywacyjnego z elementami adrenaliny?
Przejście od etapu cyfrowego projektu do wytworzenia pierwszej fizycznej próbki obejmuje rygorystyczną weryfikację geometrii. Pomiary wykonuje się za pomocą tradycyjnej suwmiarki, sprawdzianów dedykowanych lub współrzędnościowych maszyn optycznych. Na tym etapie technik weryfikuje, czy rzeczywiste wymiary przestrzenne detalu bezpiecznie mieszczą się w przedziałach tolerancji podanych w dokumentacji wykonawczej. Wykonywane na maszynach numerycznych gięcie drutu wymaga uwzględnienia zjawiska sprężynowania materiału, co wymusza programowanie kąta nieznacznie większego niż docelowy. Specjaliści obsługujący park maszynowy wprowadzają odpowiednie korekty do kodu sterującego jeszcze przed puszczeniem głównej partii. Eliminuje to ryzyko błędów powielanych na setkach egzemplarzy.
Przeczytaj również: Co sprawia, że kartki na Dzień Dziecka są tak popularne wśród rodziców?
Zmienne technologiczne wpływające na dokładność formowania
Na ostateczny kształt i powtarzalność obrabianego elementu wywierają wpływ prędkość posuwu, siła docisku rolek transportowych, aktualny stan narzędzia gnącego oraz precyzyjnie zaplanowana sekwencja zagięć. Zbyt wysoka prędkość podawania surowca wywołuje niestabilność drutu i zwiększa jego odkształcenia sprężyste, co bezpośrednio przekłamuje finalny kąt. Nierównomierny docisk rolek zniekształca powierzchnię materiału, co dyskwalifikuje detale przeznaczone do późniejszego lakierowania proszkowego. Duże znaczenie ma również bieżące zużycie oprzyrządowania. Wyrobione trzpienie i matryce prowadzą do powstawania nieregularnych promieni oraz niekontrolowanego uślizgu surowca w trakcie pracy głowicy.
Kluczową rolę w zachowaniu reżimu wymiarowego odgrywa kolejność wykonywania gięć, zwłaszcza przy projektowaniu skomplikowanych brył przestrzennych. Wcześniejsze zagięcia trwale zmieniają lokalną sztywność drutu i determinują punkty podparcia dla kolejnych operacji na obrabiarce. Technolog musi bezbłędnie przewidzieć zachowanie całego elementu w przestrzeni roboczej maszyny, ponieważ niewłaściwie ułożony program z łatwością doprowadzi do kolizji rosnącego detalu z korpusem giętarki.
Proces uruchomienia produkcji seryjnej wymaga przeprowadzenia rygorystycznej kontroli pierwszej sztuki. Taka procedura błyskawicznie ujawnia wszelkie odchyłki, zanim wadliwa geometria przeniesie się na tysiące elementów. Pomiar obejmuje sprawdzenie kątów bazowych, promieni wewnętrznych, długości najkrótszych odcinków prostych oraz ewentualnego skręcenia płaszczyzn. Jeżeli parametry odpowiadają dokumentacji, operator zatwierdza ustawienia i inicjuje ciągłą pracę obrabiarki.
Firma ATR-METAL z Blachowni zajmuje się precyzyjną obróbką mechaniczną metali dla producentów mebli, elementów loftowych oraz zakładów przemysłowych z regionu Śląska. Przedsiębiorstwo wykorzystuje park maszynowy CNC do seryjnego formowania wyrobów, pilnując ścisłych tolerancji projektowych podczas całego cyklu produkcyjnego. Bezpośrednie doświadczenie w pracy z gięciem przestrzennym ułatwia technikom korygowanie naturalnych odchyłek materiałowych i stabilizowanie procesu.
Długofalowa powtarzalność detali w serii zależy ostatecznie od pełnej zgodności napisanego programu, poprawnego doboru nieskaleczonego narzędzia i wdrożenia systematycznej rutyny kontrolnej. Bieżąca weryfikacja kalibracji giętarki oraz uwzględnienie właściwości mechanicznych danej partii surowca skutecznie ograniczają ryzyko powstawania odrzutów. Prawidłowo skonfigurowane stanowisko robocze zapewnia stabilną produkcję, w ramach której pierwszy i ostatni element zlecenia reprezentują w pełni identyczną geometrię.
Kategorie artykułów
Polecane artykuły

Kiedy problem z pelletem wynika z paliwa, a kiedy z ustawień kotła

Całodobowe wsparcie drogowej pomocy – co obejmuje oferta firmy?

Dlaczego lokalizacja studzienki wodomierzowej w Krzeszowicach wpływa na odczyt, serwis i bezpieczeństwo instalacji
