Artykuł sponsorowany
Dlaczego materiał taśmy i parametry pracy decydują o awaryjności transportu w linii produkcyjnej
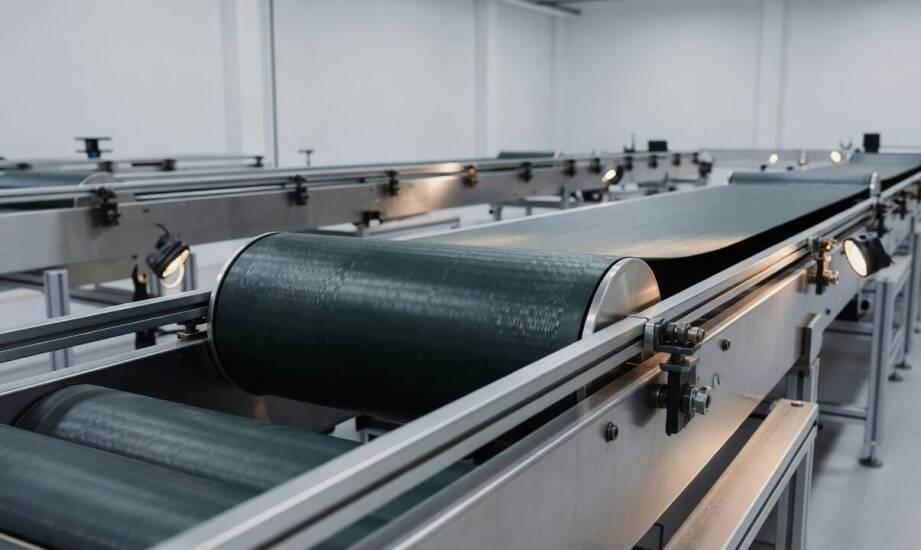
W zakładach przemysłowych ta sama konstrukcja transportu bliskiego potrafi wykazywać skrajnie różną trwałość. Wynika to wprost z faktu, że żywotność linii zależy od precyzyjnego dopasowania materiału okładziny do specyfiki przewożonego ładunku oraz od doboru parametrów napędowych. Maszyny transportowe pracują w bardzo zróżnicowanych warunkach hal produkcyjnych, a błędy popełnione na etapie projektowania strefy załadunku skutkują nagłymi i kosztownymi przestojami całego ciągu technologicznego.
Wpływ materiału ładunku i środowiska na wytrzymałość okładzin
Rodzaj transportowanego surowca definiuje najważniejsze wymagania fizyczne stawiane powłokom zewnętrznym. Surowce sypkie o wysokiej ścieralności, takie jak węgiel, piasek kwarcowy czy rudy metali, wymuszają zastosowanie taśm z okładziną o podwyższonej odporności na ścieranie. Projektanci wykorzystują w tym celu specjalistyczne, grubowarstwowe mieszanki gumowe lub wysoko usieciowany poliuretan. Transport detali obrabianych mechanicznie, często pokrytych smarami chłodzącymi, narzuca z kolei konieczność montażu powłok PVC. Wykazują one wysoką stabilność chemiczną i nie ulegają spęcznieniu pod wpływem agresywnych mediów smarnych. W branży spożywczej na pierwszy plan wysuwa się natomiast konieczność częstego mycia w systemach higienicznych, co faworyzuje gładkie tworzywa modułowe. Przypadkowy dobór surowca wierzchniego przyspiesza destrukcję powierzchni nośnej i prowadzi do rozwarstwienia wewnętrznego splotu.
Ciepłota otoczenia silnie modyfikuje parametry mechaniczne samego rdzenia nośnego. W aplikacjach hutniczych, odlewniczych czy przy obsłudze suszarni ciągłych, podwyższona temperatura sprawia, że moduł sprężystości tworzyw polimerowych ulega zauważalnemu obniżeniu. To zjawisko wprost przekłada się na zwiększone ryzyko wzdłużnego wydłużenia materiału oraz niebezpiecznego poślizgu na głównym bębnie napędowym. Zmienne obciążenia cieplne zmuszają inżynierów utrzymania ruchu do wprowadzania stacji napinających o większym skoku roboczym, które na bieżąco kompensują plastyczne odkształcenia.
Zjawiska mechaniczne potęguje obecność pyłu i wysokiej wilgotności. W środowisku silnie zapylonym opory ruchu tocznego rosną wielokrotnie w stosunku do optymalnych wartości nominalnych. Wilgotny pył oblepia płaszcze krążników prowadzących, obniża przyczepność i wywołuje przyspieszoną korozję łożysk. Dodatkowy opór na rolkach wymusza instalację silników o większym momencie obrotowym oraz systematycznego czyszczenia dolnej strony biegów za pomocą zgarniaczy.
Siły naprężające i mechanizmy fizycznego zużycia transportu
Parametry kinematyczne narzucone przez docelową wydajność linii bezustannie sprawdzają wytrzymałość elementów konstrukcyjnych. Zbyt wysokie napięcie spoczynkowe nadane podczas montażu przyspiesza zmęczenie cięgna nośnego oraz degraduje mechaniczne spinki łączące obwód. Z kolei niedostateczny naciąg owocuje ślizganiem się obwodu na napędzie, co błyskawicznie doprowadza do miejscowych przypaleń powłoki. Podnoszenie prędkości przesuwu przy jednoczesnym zrzucaniu brył o dużej masie punktowej na strefę zasypu generuje silne siły udarowe. Rozbijają one strukturę wewnętrzną kordu jeszcze przed naturalnym wyeksploatowaniem wierzchniej warstwy ciernej.
Układy poddawane częstym rozruchom pod pełnym obciążeniem materiałowym wymagają mocnego przewymiarowania współczynnika bezpieczeństwa całego urządzenia. Tworzone przez firmę Technology elementy napędu i napinania dają się precyzyjnie integrować z funkcjonującą już u inwestora infrastrukturą. Właściwie dostosowane przenośniki taśmowe z oferty Technology umożliwiają stopniową modernizację i rozbudowę ciągów logistycznych. Płynność transportu można podnieść poprzez wymianę wybranych podzespołów, co eliminuje konieczność radykalnego demontażu całych stalowych ram. Taka przebudowa sprowadza się najczęściej do zmiany średnicy bębnów i gęstszego rozstawienia zestawów krążnikowych.
Zużycie eksploatacyjne przechodzi w fazę trwałej awarii w momencie utraty prawidłowej geometrii trasy. Nierównomierne wycieranie się krawędzi bocznych, systematyczne zjeżdżanie materiału z osi rolek i mocne wibracje stelaża stanowią czytelny dowód przeciążenia. Samo nałożenie nowego obwodu nośnego nie przywraca pełnej funkcjonalności układu, jeżeli technicy pominą fizyczną korektę osiowości napędów oraz rzetelną regulację punktu zasypu ładunku.
Długoterminowa praca węzłów logistycznych nie zależy wyłącznie od parametrów wytrzymałościowych użytej powłoki. Bezawaryjność linii produkcyjnej to zawsze wynik kompromisu pomiędzy specyfikacją okładziny, prędkością liniową, uwarunkowaniami środowiska i precyzją prowadzenia trasy. Zestrojenie właściwości fizycznych materiału z układem kinematycznym skutecznie ogranicza ryzyko nieplanowanych przestojów na wydziale produkcyjnym. Kompleksowa analiza obciążeń przed modyfikacją transportu chroni zakłady przed przedwczesną degradacją zespołów tocznych i kosztownymi interwencjami serwisowymi.
Kategorie artykułów
Polecane artykuły
Kiedy problem z pelletem wynika z paliwa, a kiedy z ustawień kotła
Całodobowe wsparcie drogowej pomocy – co obejmuje oferta firmy?
Dlaczego lokalizacja studzienki wodomierzowej w Krzeszowicach wpływa na odczyt, serwis i bezpieczeństwo instalacji